針對(duì)三相異步電動(dòng)機(jī)的軸頸磨損和軸承過(guò)熱,這是兩個(gè)最常見(jiàn)但又彼此關(guān)聯(lián)的機(jī)械故障。軸頸磨損常常是軸承過(guò)熱、安裝不當(dāng)或潤(rùn)滑失效后,問(wèn)題惡化的結(jié)果。下面我把這兩類(lèi)問(wèn)題的處理辦法分開(kāi)梳理,方便你對(duì)照處理。
一、 軸頸磨損的處理辦法
處理軸頸磨損時(shí),主要根據(jù)磨損程度選擇不同的修復(fù)工藝:
輕微磨損:如果軸頸磨損不大,可以采用鍍鉻或噴涂一層金屬的方法,之后用車(chē)床或磨床加工到原始尺寸。在一些應(yīng)急情況下,也可對(duì)磨損處進(jìn)行滾花處理以臨時(shí)恢復(fù)尺寸。
嚴(yán)重磨損:對(duì)于磨損較嚴(yán)重的軸頸,最常用和可靠的方法是補(bǔ)焊后車(chē)削。操作要點(diǎn)是:在軸頸磨損處沿圓周均勻堆焊(建議堆焊厚度比原表面高出3mm以上),注意避免氣孔和夾渣,冷卻后用車(chē)床按原直徑車(chē)圓。
磨損特別嚴(yán)重:如果軸頸磨損量過(guò)大,可采用熱壓套法。將軸頸磨損部位車(chē)小,選用35#-45#鋼制作套圈(厚度不小于3-4mm),將套圈加熱到約100℃后趁熱套在軸頸上,冷卻收縮后再車(chē)削到所需尺寸。不同軸徑的過(guò)盈量可參考下表:
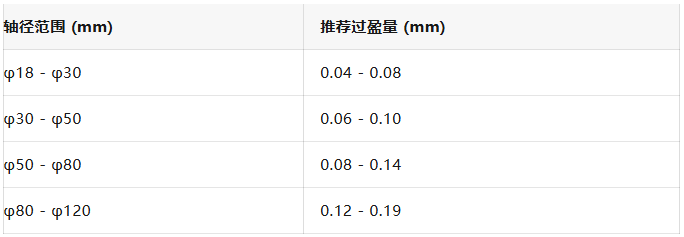
注意:對(duì)于軸承內(nèi)圈“跑內(nèi)圈”(即內(nèi)圈在軸上滑動(dòng))引起的磨損,在修復(fù)軸頸的同時(shí),必須更換新的軸承,并確保新軸承與修復(fù)后軸頸的配合公差正確。
二、 軸承過(guò)熱的處理辦法
軸承過(guò)熱通常表現(xiàn)為滾動(dòng)軸承溫升超過(guò)55℃,滑動(dòng)軸承溫升超過(guò)40℃。處理時(shí),先檢查潤(rùn)滑,再排查機(jī)械裝配,最后檢查負(fù)載情況。
潤(rùn)滑問(wèn)題:約1/2至2/3的軸承室空間容積是合理的潤(rùn)滑脂填充量,過(guò)多或過(guò)少都會(huì)導(dǎo)致過(guò)熱。同時(shí)要確保潤(rùn)滑脂型號(hào)正確、潔凈無(wú)雜質(zhì),變質(zhì)的油脂需徹底清洗更換。
裝配問(wèn)題:檢查軸承安裝是否到位、配合是否合適。軸承與軸的配合過(guò)緊或與端蓋配合過(guò)松都會(huì)引起發(fā)熱。同時(shí)需檢查兩側(cè)端蓋或軸承蓋是否安裝平行、止口是否靠嚴(yán),以及軸承蓋與軸承外圈之間的軸向間隙是否過(guò)小(過(guò)小可車(chē)削軸承蓋或加墊紙墊調(diào)整)。
軸與連接問(wèn)題:軸彎曲會(huì)使軸承承受非純徑向力而發(fā)熱,需要校直或更換。此外,電機(jī)與負(fù)載的聯(lián)軸器未校正、皮帶過(guò)緊等,也會(huì)使軸承承受額外負(fù)載而過(guò)熱。
三、 排查與處理的先后順序
如果在現(xiàn)場(chǎng)遇到了問(wèn)題,可以按這個(gè)思路來(lái)排查:
首先,檢查并調(diào)整潤(rùn)滑。這是最常見(jiàn)也最容易處理的原因,重新加注適量且干凈的潤(rùn)滑脂。
其次,檢查裝配質(zhì)量。聽(tīng)軸承運(yùn)轉(zhuǎn)有無(wú)異響,感受振動(dòng)情況。若懷疑裝配過(guò)緊或軸有彎曲,需要拆機(jī)檢查測(cè)量。
最后,處理軸頸磨損。如果在檢查中發(fā)現(xiàn)軸承已經(jīng)嚴(yán)重?fù)p壞,拆下軸承后,務(wù)必先測(cè)量并修復(fù)軸頸磨損,再裝配新的軸承,否則很快新軸承也會(huì)損壞。
需要注意,對(duì)于中大型電動(dòng)機(jī),選用質(zhì)量可靠的軸承(如SKF、NSK、FAG或哈瓦洛三大廠產(chǎn)品)是減少此類(lèi)故障的基礎(chǔ)。
(來(lái)源:電氣工程與智能技術(shù))