文/撫順特殊鋼股份有限公司 李濤
隨著大型機械設備的不斷發展,大型軸承的需求量出現不斷增長。軸承材料的穩定性與設備的使用壽命息息相關。找出加工過程中材料不合格的根本原因,對穩定供給大型機械設備使用的軸承材料有至關重要的作用。本文以GCr15SiMn 環件為研究對象,分析了輾環后內部缺陷的產生機制,并通過研究加熱溫度控制與環件內部質量變化機制,為制定和完善高碳鉻軸承鋼輾環件工藝奠定基礎。
1 研究方案
在本研究中中間坯超聲波探傷合格,而在輾制出成品GCr15SiMn 環件(外徑1360mm、內徑1157mm、高度475mm)后,超聲波探傷出現點狀缺陷。對環件缺陷位置進行取片低倍分析,結合高倍顯微組織、電鏡及能譜分析,找出缺陷形成的成因,再通過加熱制度的改變,避免類似缺陷的發生,同時也間接提高了高碳鉻軸承鋼環件其它性能指標。
1.1 高碳鉻軸承鋼環件生產流程
生產工藝流程為:13t 鋼錠—高溫擴散10h—鍛制中間坯準550mm—坑冷—探傷—沖孔—輾環—探傷(檢驗)。
1.2 取樣
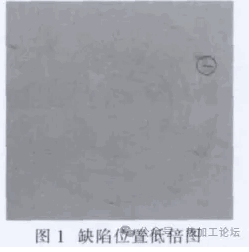
生產的高碳鉻軸承鋼環件,通過超聲波準2標準探傷檢驗個別區域存在點狀缺陷。通過超聲波定位,對缺陷區域進行取片,低倍分析,結果如圖1所示,低倍片定性為裂紋。對該裂紋處進行取片,并進行高倍分析。
2 裂紋形成原因
對低倍試樣缺陷處進行高倍組織分析如圖2,從圖中可以看出,在部分缺陷邊緣處邊緣有白色物質,在基體內也存在該種白色物質,且白色物質附近,網狀碳化物比較嚴重。在基體內部無缺陷處也出現了類似區域,如圖3所示。
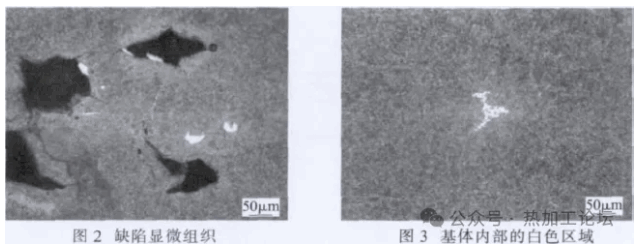
為了確定缺陷處白色區域的化學成分, 對該區域及周邊進行掃描電鏡分析,分析結果見圖4。
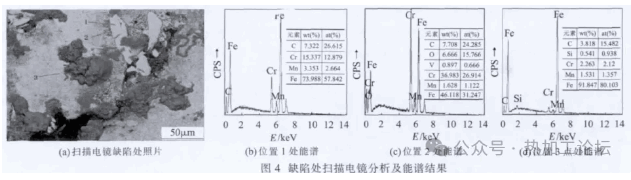
缺陷處的掃描電鏡照片如圖4(a)所示。位置3處為材料的基體成分,如圖4(d)所示。位置1 點處金相照片中白色區域,含有鉻、碳比例較高,因此該區域屬碳、鉻偏析區,其成分為(C,Fe)C 的化合物。位置2 為(Cr,Fe)C 區域的邊緣,從掃描電鏡的結果來看,除碳、鉻含量較高為外,也含有一定比例的氧元素,說明(Cr,Fe)C 化合物邊緣已被氧化,從圖4(a)中及圖2中可以看出部分(Cr,Fe)C 化合物邊緣已與基體脫離, 因此可判斷輾環過程中鋼材內部裂紋源產生在(Cr,Fe)C 化合物的邊緣。
3 缺陷成因分析與防止
高碳鉻軸承鋼屬過共析鋼,澆鑄時一次碳化物(Fe,Cr)3C 及少量的(Fe,Cr)7C3產生枝晶偏析,在高碳鉻軸承鋼中形成碳化物液析。13t 鋼錠在加熱過程中采用(1200±10)℃保溫10 h,使偏離平衡狀態下的枝晶偏析在擴散退火過程中進行偏析元素再分配,以降低偏析程度。中間坯經1180℃加熱后進行輾環,輾環過程中,鋼材內部由于組織應力及變形抗力等因素將會導致鋼材的內部溫度升高, 當溫度超過1260℃時會發生熱脆性,導致在碳化物周邊形成微小的裂紋源。由于輾環過程中,是軸向變形與徑向變形相結合,將會導致裂紋四周變大,形成微觀孔洞。如圖2所示,由于徑向變形程度遠大于軸向變形程度,因而宏觀表現為裂紋形貌,如圖1所示。
基于以上分析, 將中間坯高溫擴散退火時間增加5h,有利于充分降低偏析程度;加熱溫度調整至(1060±10)℃,以降低由于加工過程中鋼材內部溫度升高導致出現缺陷的可能。結果表明,在后期生產過程中均未發生探傷點狀缺陷。
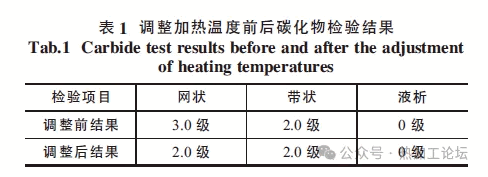
對該料按GB/T18254-2002 進行碳化物檢測(非缺陷處),調整溫度前后的結果見表1。結果表明,調整輾環前加熱溫度不僅使內部缺陷減少, 而且有利于控制碳化物帶狀的析出。
4 結束語
(1) 高碳鉻軸承鋼棒材探傷合格,輾環后探傷不合原因為擴散退火不充分及輾環前加熱溫度偏高所致。
(2) 高碳鉻軸承鋼環件內部裂紋起源于(Cr,Fe)C 化合物偏析區即碳化物液析的邊緣。
(3) 通過控制輾環前擴散退火時間及控制加熱溫度,不僅可以避免類似缺陷產生,并且可降低網狀碳化物的級別。
(來源:熱加工技術網)